
در پروژههای تجهیزات فوق دقیق مانند بازرسی نیمههادیها، ماشینکاری لیزری و دستگاههای اندازهگیری مختصات، پایه دستگاه گرانیت به عنوان حامل مرجع برای کل دستگاه عمل میکند. ماشینکاری سفارشی تنها بخشی از پروژه است. بسیاری از پروژهها پس از راهاندازی از رانش دقیق، تداخل ارتعاش و مشکلات مونتاژ رنج میبرند. علت اصلی اغلب کیفیت پایین سنگ نیست، بلکه تأیید ناقص شرایط نصب در محل در مراحل اولیه است. برای اطمینان از اینکه پایه گرانیت پس از نصب، عملکرد مرجع در سطح میکرون و حتی نانومتر را ارائه میدهد، چهار بعد اصلی شامل فونداسیون در محل، پارامترهای محیطی، رابطهای مونتاژ، حمل و نقل و بالابری باید قبل از نهایی شدن طراحی و تولید، یک به یک تأیید شوند.
فونداسیون نصب تجهیزات، پیشنیاز اصلی برای عملکرد پایدار پایه گرانیتی است. پایه گرانیتی دارای وزن مخصوص سنگین و استحکام بالا است، با این حال به نشست ناهموار پایه بسیار حساس است. در مراحل اولیه، لازم است نوع سازه، ضخامت بتنریزی و بار تحمل کف در محل نصب تأیید شود تا بررسی شود که آیا زمین میتواند بار استاتیک ترکیبی پایه و کل دستگاه را تحمل کند یا خیر. در همین حال، منابع ارتعاش در منطقه اطراف، مانند تجهیزات پرس، کمپرسورهای هوا و خطوط نقاله داخل کارگاه، بررسی شده و دامنه ارتعاش فرکانس پایین منتقل شده از طریق زمین ارزیابی شود. اگر ارتعاش در محل از حد مجاز فراتر رود، باید از قبل ترانشههای ضد ارتعاش، جداکنندههای ارتعاش یا پایههای مستقل برنامهریزی شوند تا از انتقال ارتعاش خارجی به پایه گرانیتی از طریق زمین و ایجاد اختلال مداوم در دقت حرکت تجهیزات جلوگیری شود. کفهای بتنی معمولی کارخانه اغلب الزامات تجهیزات فوق دقیق را برآورده نمیکنند. در صورت لزوم، ممکن است لازم باشد یک فونداسیون مستقل ضخیم جداگانه ریخته شود تا از تغییر شکل صفحه پایه ناشی از نشست پایه جلوگیری شود.
شرایط محیطی دما و رطوبت را نمیتوان نادیده گرفت. اگرچه گرانیت ضریب انبساط حرارتی بسیار کمتری نسبت به فلزات دارد، اما گرادیانهای دمایی پایدار و اختلاف دمای روز و شب همچنان میتوانند باعث تغییر شکلهای جزئی شوند و مستقیماً بر دقت موقعیتیابی مکرر تجهیزات تأثیر بگذارند. قبل از سفارشیسازی پایه، تأیید کنید که آیا کارگاه نصب به سیستم دما و رطوبت ثابت مجهز است یا خیر، همچنین محدوده کنترل دما و مقدار نوسان دما و همچنین وضعیت جریان هوا در منطقه را بررسی کنید. وزش مستقیم هوا از خروجیهای تهویه مطبوع به پایه، اختلاف دمای محلی ایجاد میکند و منجر به تغییر شکل یک طرفه پایه میشود. چنین مشکلات چیدمانی باید از قبل شناسایی و تنظیم شوند. رطوبت محیط نیز باید تأیید شود. رطوبت بالا بر روی مجموعههای یاتاقان هوای پشتیبان، ریلهای راهنما و حسگرها تأثیر میگذارد. خود گرانیت از رطوبت نمیترسد، اما اجزای پشتیبان کل دستگاه تحت تأثیر محیط قرار میگیرند. لازم است پارامترهای محیطی از قبل هماهنگ شوند و تصمیم گرفته شود که آیا پایه نیاز به ذخیره سازههای ضد گرد و غبار و محافظ دارد یا خیر. برای تجهیزات نیمههادی، سطح تمیزی در محل را تأیید کنید تا مشخص شود که آیا پایه نیاز به اتخاذ فرآیندهای مونتاژ بدون گرد و غبار دارد یا خیر.
رابطهای مونتاژ مکانیکی بین پایه و میزبان، موارد اصلی تأیید در طول سفارشیسازی هستند. لازم است توزیع بار و مرکز ثقل کل دستگاه جمعآوری شود، بارهای متمرکز از بارهای توزیعشده متمایز شوند، تا ساختار تقویت داخلی پایه، طرح لنگر و نقاط تکیهگاه طراحی شود. طرح نامناسب نقطه تکیهگاه باعث تغییر شکل تنشی پایه گرانیتی میشود و حتی دقت سنگزنی خوب نیز نمیتواند حفظ شود. در همین حال، الزامات معیار نصب را تأیید کنید: موقعیت، تلرانس و عمق سوراخهای رزوهدار، سوراخهای سوراخ متقابل و محل سوراخهای پین، مشخصات و جهت شیارهای T و همچنین نواحی معیار در صفحه. همچنین تأیید کنید که آیا شیارهای کابل، سوراخهای خط لوله و موقعیتهای اجتناب از کابل برای ماژولهای یاتاقان هوا باید رزرو شوند یا خیر. قبل از برش و ماشینکاری مواد، تمام ابعاد رابط و تلرانسهای هندسی باید قفل شوند. گرانیت سنگ شکنندهای است. اصلاح موقعیت سوراخها یا برش شیارها پس از اتمام کار بسیار دشوار است و ممکن است به راحتی باعث ضایعات قطعات شود. علاوه بر این، توالی مونتاژ میزبان را تأیید کنید تا قضاوت کنید که آیا فضای عملیاتی رزرو شده برای مونتاژ روی پایه مورد نیاز است یا خیر. 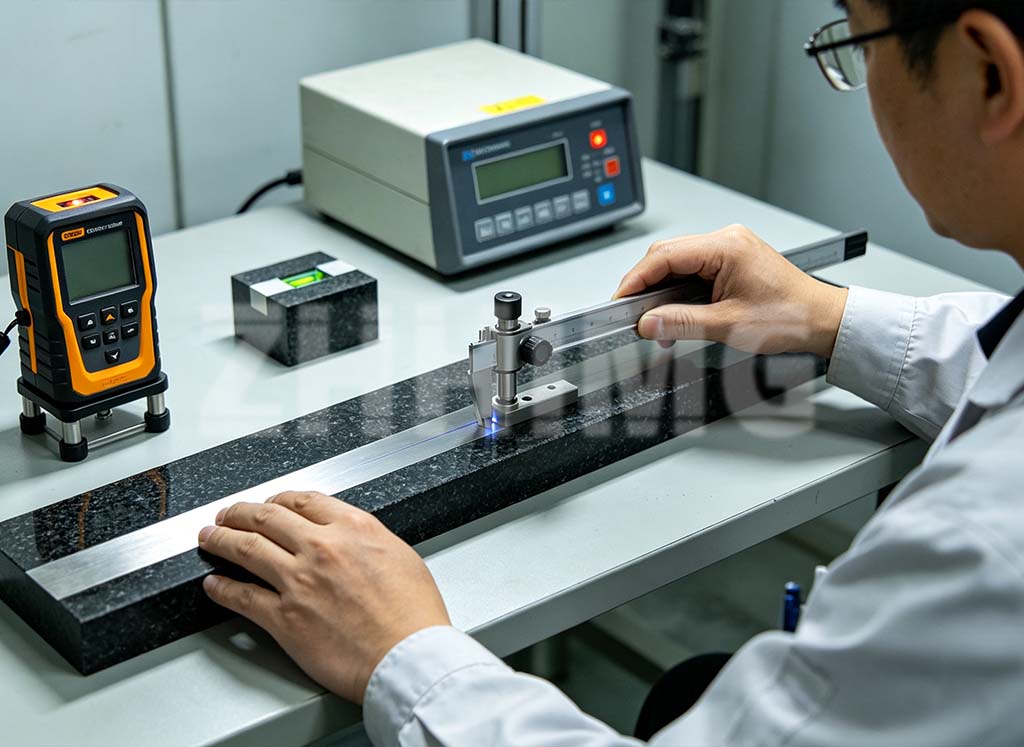
شرایط بالابری، حمل و نقل و موقعیت یابی نیز باید در مرحله اولیه سفارشی سازی ارزیابی شود. پایه های ماشین گرانیتی اجزای سنگینی هستند. اندازه و وزن یکپارچه آنها، طرح های بسته بندی، وسایل نقلیه حمل و نقل و انتخاب جرثقیل در محل را تعیین می کند. لازم است عرض و ارتفاع درها و راهروهای کارگاه، ظرفیت بالابری مجاز آسانسورها یا جرثقیل های سقفی و ظرفیت بار راهروهای کف تأیید شود تا مشخص شود که آیا پایه می تواند به صورت یکپارچه پردازش و به صورت یک تکه تحویل داده شود یا در قطعات قطعه قطعه برای اتصال ساخته شود. اگر جرثقیل سقفی در محل دارای تناژ ناکافی یا راهروهای باریک باشد، طرح تقسیم بندی پایه باید از قبل تنظیم شود تا از ورود اجزای نهایی به کارگاه جلوگیری شود. علاوه بر این، فضای ترازبندی پس از قرارگیری، محدوده حرکت پایه های ترازبندی لنگر پایه و فضای عملیاتی برای گیج های تراز را تأیید کنید و موقعیت های اندازه گیری را برای بازرسی مجدد دقیق بعدی با تداخل سنج های لیزری و ترازهای الکترونیکی رزرو کنید.
جدا از شرایط سختافزاری فوق، شرایط پذیرش مترولوژی نیز باید از قبل تأیید شود. پس از نصب پایه گرانیتی، صافی، صافی و سایر شاخصهای دقت باید در محل مجدداً بررسی شوند. در مرحله اولیه، زمان توقف مورد نیاز برای تثبیت دما پس از انتقال پایه گرانیتی از کارگاه ماشینکاری به محل باید توافق شود. پایه گرانیتی نمیتواند بلافاصله پس از ورود تحت اندازهگیری دقیق قرار گیرد. زمان کافی برای رسیدن به تعادل حرارتی با دمای محیط لازم است، در غیر این صورت دادههای اندازهگیری منحرف میشوند. ابزارهای آزمایش و استانداردهای مترولوژی موجود در محل را از قبل تأیید کنید و معیارهای پذیرش را روشن کنید تا از اختلافات بین تأمینکننده و خریدار در مورد معیارهای پذیرش در محل جلوگیری شود.
سفارشیسازی پایه دستگاه گرانیت چیزی بیش از صرفاً ماشینکاری سنگ طبق نقشهها است. فونداسیون در محل، محیط، رابطهای مونتاژ، شرایط بالابری و موقعیتیابی به طور مشترک تعیین میکنند که آیا پایه در نهایت میتواند به عملکرد مرجع فوق دقیق دست یابد یا خیر. تنها با تأیید تمام شرایط نصب در مرحله اولیه پروژه میتوان از خطراتی مانند دوبارهکاری و خرابی دقت از منبع جلوگیری کرد و به پایه گرانیتی اجازه داد تا از عملکرد پایدار کل دستگاه برای مدت طولانی پشتیبانی کند.
زمان ارسال: ۱۵ سپتامبر ۲۰۲۶