
پس از اتمام سنگزنی قطعات گرانیتی دقیق، نمیتوان به طور پیوسته و صرفاً با مونتاژ مستقیم به دقت بالا دست یافت. رانش معیار و آسیب مسطح بودن که در طول مرحله مونتاژ کامل دستگاه در بسیاری از پروژهها رخ میدهد، اغلب به دلیل کیفیت ناکافی خود سنگ نیست، بلکه به دلیل عملیات نادرست در مونتاژ است. گرانیت، برخلاف فولاد و چدن، دارای شکنندگی بالا و حساسیت به بارهای موضعی متمرکز است. سطح کار مرجع آن به دقت در سطح نانو میرسد. هرگونه بستن نامناسب، نیروی ناهموار یا تمیز کردن بیدقت ممکن است منجر به از دست رفتن برگشتناپذیر دقت شود.
آمادهسازی پیش از مونتاژ اولین قدمی است که بسیاری از مهندسان به راحتی از آن غافل میشوند. کار مونتاژ نباید بلافاصله پس از باز کردن بستهبندی شروع شود. قطعه گرانیتی باید برای یکسانسازی دما در داخل کارگاه مونتاژ قرار گیرد تا دمای سنگ کاملاً با دمای محیط مطابقت داشته باشد. اگر اختلاف دما بین سنگ و محیط اطراف وجود داشته باشد، انبساط و انقباض حرارتی آهسته پس از مونتاژ، تنش پنهانی را در کل دستگاه ایجاد میکند. تمیزکاری کامل نیز مورد نیاز است. سطوح مرجع را با نخ پنبهای معمولی یا کاردکهای سخت پاک نکنید. بقایای زبالهها و ذرات گرد و غبار فلزی روی سطوح اتصالات، پس از اتصال به سطح زمین فشرده میشوند و خراشهای دائمی ایجاد میکنند و به صفحه مرجع آسیب میرسانند. ZHHIMG مواد مصرفی مخصوص تمیز کردن و دستورالعملهای عملیاتی را همراه با محصولات تحویلی ارائه میدهد تا از چنین خطرات اولیهای جلوگیری شود.
راهکارهای موقعیتیابی و بستن، نقاط کنترل اصلی برای مونتاژ گرانیت هستند. هرگز نباید از وسایل سفت و سخت برای بستن محکم لبههای جانبی سنگ یا ارجاع مستقیم به سطوح کار استفاده شود. گرانیت دارای مقاومت فشاری عالی اما مقاومت برشی و ضربه ضعیفی است. بستن تک نقطهای سنگین به راحتی باعث ایجاد ترکهای ریز نامرئی میشود که به تدریج با گذشت زمان گسترش مییابند و باعث تغییر شکل معیار میشوند. شیوههای صنعتی بالغ، تکیهگاههای تماس نرم با ساختارهای تکیهگاه چند نقطهای با توزیع یکنواخت را برای پراکندگی بارها اتخاذ میکنند و گرانیت را در حالت آزاد و رها بدون ایجاد تنش مونتاژ اضافی نگه میدارند. موقعیت همه نقاط تکیهگاه نیاز به محاسبه اولیه دارد تا از آویزان شدن بخشها جلوگیری شود و از تغییر شکل خمشی ناشی از وزن خود جلوگیری شود.
بستن نیز نیاز به یک روش تدریجی دارد. هنگامی که اجزای گرانیتی با پایههای فلزی، ریلهای راهنما و مجموعههای یاتاقان هوایی متصل میشوند، پیچها را نمیتوان به طور یکجا تا گشتاور کامل محکم کرد. باید از سفت کردن گام به گام مورب استفاده کرد و گشتاور را به صورت تدریجی اعمال کرد و در عین حال به طور مداوم تغییرات صافی را زیر نظر داشت. فلزات و گرانیت از نظر ویژگیهای انبساط حرارتی متفاوت هستند. ساختارهای جبرانی باید در مرحله طراحی در نظر گرفته شوند تا از کشش متقابل بین دو ماده تحت تغییرات دما جلوگیری شود، که باعث ایجاد تنش اضافی مداوم بر گرانیت میشود. فشار دادن یا فشار دادن قطعات مرجع گرانیتی برای تراز کردن سوراخهای نصب در حین مونتاژ ممنوع است، زیرا چنین ترازبندی خشن، تنش باقیمانده را در داخل سنگ قفل میکند.
حفاظت از محیط زیست در حین مونتاژ ضروری است. حتی در خارج از اتاق اندازهگیری با دمای ثابت، منطقه مونتاژ باید عاری از گرد و غبار نگه داشته شود تا از ریزش خردههای سنگ و تراشههای فلزی روی سطوح مرجع جلوگیری شود. در حین جابجایی و بلند کردن، باید از تسمههای انعطافپذیر با نقاط بالابر از پیش طراحی شده استفاده شود. طنابهای سیمی فولادی نباید مستقیماً با سطوح سنگی تماس پیدا کنند تا از لبپریدگی و آسیب لبه جلوگیری شود. برای سکوهای گرانیتی که نیاز به مونتاژ ماژولهای یاتاقان هوایی و اجزای نوری دارند، پرسنل باید از قدم گذاشتن مستقیم روی سطوح کاری مرجع خودداری کنند. اگر دسترسی در شرایط کاری اجباری باشد، باید از تشکهای محافظ ویژه برای توزیع وزن بدن و جلوگیری از اضافه بار موضعی استفاده شود. 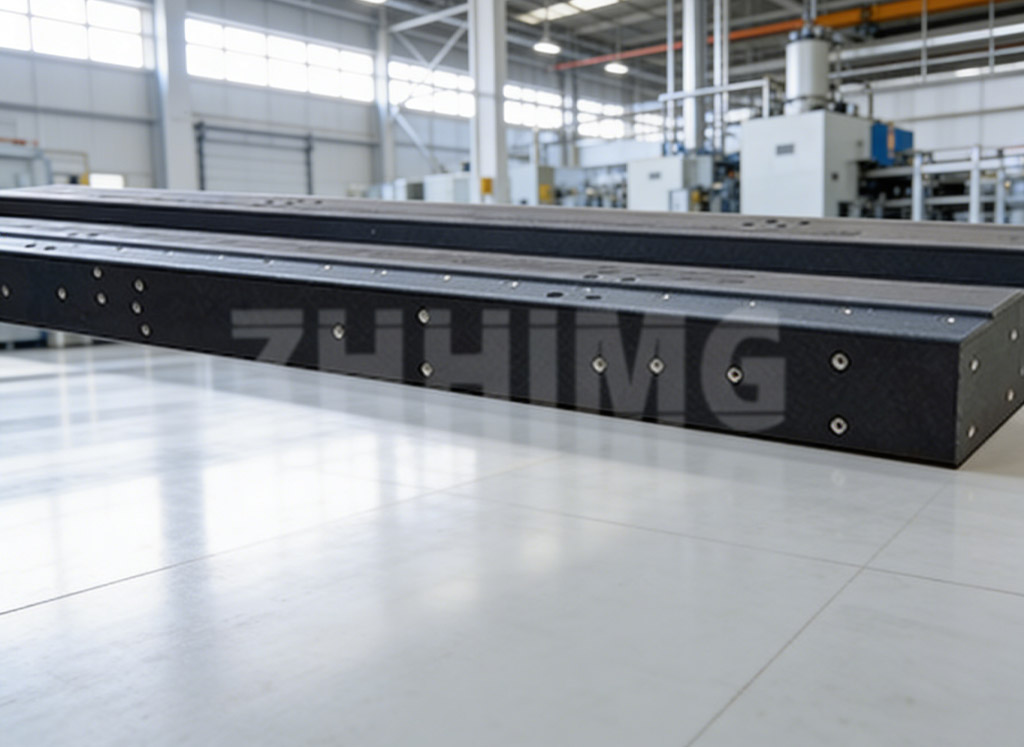
تکمیل مونتاژ به معنای راهاندازی فوری نیست. باید یک مرحله استراحت و بازرسی مجدد در نظر گرفته شود. پس از اینکه تمام کانکتورها به طور کامل بسته شدند، مجموعه برای مدتی استراحت میکند تا تنش موقت ایجاد شده در طول مونتاژ آزاد شود و پس از آن با استفاده از ابزارهای با دقت بالا، صافی و صافی دوباره اندازهگیری میشود. اگر انحراف دقت تشخیص داده شود، نمیتوان آن را با سفت کردن اجباری پیچها اصلاح کرد. برای بررسی شرایط تکیهگاه و اتصالات و تنظیم مجدد طرح مونتاژ، جداسازی قطعات لازم است. بسیاری از مشتریان برای راهاندازی تجهیزات عجله میکنند و از استراحت و آزمایش مجدد صرف نظر میکنند. تغییر شکل معیار فقط در طول راهاندازی کامل دستگاه کشف میشود که منجر به هزینههای بسیار بالای دوبارهکاری میشود.
به طور خلاصه، اصل اساسی برای مونتاژ دقیق قطعات گرانیتی، به حداقل رساندن تداخل نیروهای خارجی و جلوگیری از وارد شدن تنش اضافی است. گرانیت تنها زمانی پایداری ابعادی فوقالعادهای را ارائه میدهد که عاری از نیروهای خارجی غیرمنطقی و آسیب به سطح سخت باشد. از تکیهگاه ثابت در دمای ثابت و تکیهگاه انعطافپذیر گرفته تا بستهای مرحلهای و بازرسی مجدد پس از اتمام، هر جزئیات مونتاژ، از معیار دقت بالای ذاتی سنگ محافظت میکند. ZHHIMG با تکیه بر تجربه غنی از پروژههای متعدد، توصیههای مونتاژ را طبق نقشههای تجهیزات مشتریان قبل از تحویل محصول ارائه میدهد و به مشتریان کمک میکند تا دقت را در طول مونتاژ حفظ کنند و عملکرد پایدار و طولانی مدت ماشینهای کامل را تضمین کنند.
زمان ارسال: ۱۴ سپتامبر ۲۰۲۶